Artykuł sponsorowany
Dlaczego taśma firmowa nie zawsze działa tak samo na ręcznej i automatycznej linii pakującej
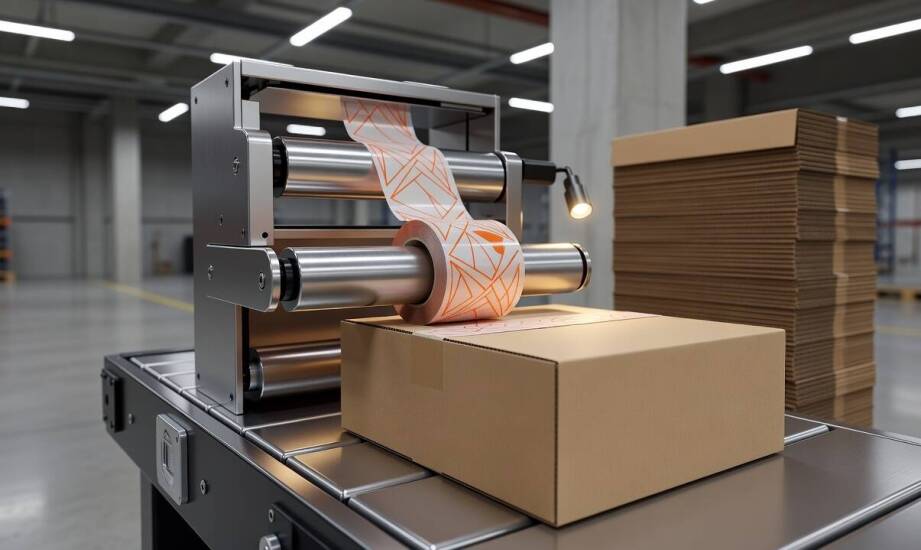
W magazynie wysyłkowym ta sama rolka taśmy pakowej rozwija się płynnie, gdy pracownik używa ręcznego dyspensera. Po założeniu jej na półautomat do zaklejania kartonów materiał zaczyna się zacinać, przerywać ciągłość lub pozostawiać resztki kleju na prowadnicach maszyny. Różnica nie musi wynikać z wady samego produktu, lecz z drastycznie odmiennych wymagań mechanicznych obu metod aplikacji. Ręczne pakowanie wybacza wahania napięcia, podczas gdy podajniki maszynowe wymagają rygorystycznej powtarzalności parametrów.
Jak nośnik taśmy wpływa na płynność pracy podajnika?
Podstawą stabilnej pracy maszyny jest odpowiednio skalibrowany nośnik, którym najczęściej jest folia polipropylenowa typu BOPP. Wymaga on zachowania stałej szerokości z maksymalną tolerancją błędu na poziomie ±0,5 mm oraz jednolitej grubości na każdym metrze nawoju. Zautomatyzowane linie pakujące bardzo rygorystycznie kontrolują siłę rozwijania, znaną w branży jako unwind force. Nierównomierny materiał natychmiast generuje wahania napięcia. Skutkuje to zacinaniem się mechanizmów tnących lub nadmiernym rozciąganiem folii przed aplikacją na tekturę. Brak elastyczności folii PP wymusza precyzyjne ustawienie hamulców w głowicach zaklejających, przez co każde nagłe szarpnięcie grozi zerwaniem wstęgi.
Człowiek korzystający z ręcznego dyspensera podświadomie koryguje kąt naciągu i siłę docisku w czasie rzeczywistym. Maszyna pozbawiona tej zdolności po prostu zrywa zbyt mocno naprężony odcinek. Standardowa szerokość rolek w przedziale 48–50 mm sprawdza się w większości rynkowych automatów. Rolki przeznaczone do pracy maszynowej są znacznie dłuższe od wariantów ręcznych, oferując od 990 do nawet 2000 metrów bieżących na jednej tulei. Dłuższy nawój redukuje liczbę przerw technologicznych potrzebnych na wymianę materiału.
Dlaczego rodzaj kleju i nawoju decyduje o kompatybilności?
Substancja klejąca bezpośrednio warunkuje łatwość odwijania wstęgi, ostrość cięcia oraz stopień brudzenia wewnętrznych elementów maszyny. Klej typu hot-melt gwarantuje błyskawiczny chwyt oraz wysoką elastyczność, co stanowi pożądaną cechę przy szybkich taśmociągach logistycznych. Emulsje rozpuszczalnikowe na bazie kauczuku naturalnego, znane jako solvent, oferują najwyższą przyczepność początkową na trudnych powierzchniach. Wymagają one jednak niezwykle precyzyjnego dozowania przez systemy dociskowe, aby lepka warstwa nie blokowała ostrzy gilotyny. Alternatywny akryl dojrzewa wolniej od innych spoiw i wykazuje najwyższą odporność na promieniowanie UV.
Proces personalizacji opakowań wprowadza dodatkową zmienną mechaniczną do procesu zaklejania. Kolorowa taśma z nadrukiem zmienia swój bazowy współczynnik tarcia w zależności od nasycenia zastosowanej farby. Gruba warstwa pigmentu zwiększa opory podczas przeciągania materiału przez rolki prowadzące podajnika. Problem ten eliminuje idealnie równomierny nawój na tuleję, który chroni krawędzie przed falowaniem i zapewnia stałą siłę rozwijania niezależnie od stopnia zużycia rolki.
Stołeczna spółka Becpak, będąca operatorem sklepu internetowego Opakowania24.eu, dostarcza rynkowi materiały do zabezpieczania przesyłek. Własny park maszynowy pozwala firmie produkować asortyment pakowy oparty na sprawdzonych klejach hot-melt oraz solvent. Przedsiębiorstwo skupia się na dostarczaniu spersonalizowanych rozwiązań graficznych, naniesionych na folie i kartony wykorzystywane w branży wysyłkowej. Katalog dystrybutora obejmuje również wielowarstwowe kartony klapowe, beztubową folię stretch oraz różnego rodzaju przekładki tekturowe.
Dopasowanie materiału zamykającego do parametrów podajnika opiera się na chłodnej analizie zachowania folii w ruchu. Nawet wysokie parametry nośnika nie zrekompensują błędów wynikających ze złego doboru substancji wiążącej lub zbyt dużego tarcia generowanego przez naniesioną grafikę. Suchy opis techniczny na etykiecie rzadko daje pełen obraz sytuacji w warunkach przemysłowych. Praktyczny test próbnej partii na docelowym automacie stanowi ostateczną weryfikację, pozwalającą uniknąć przestojów i kosztownych awarii na linii sortującej.
Kategorie artykułów
Polecane artykuły
Szczelinowe ściany jako kluczowy element stabilizacji budowlanych wykopów
Szczelinowe ściany stanowią kluczowy element stabilizacji wykopów budowlanych, zapewniając bezpieczeństwo i trwałość konstrukcji. Ich znaczenie wzrasta zwłaszcza w gęsto zabudowanych obszarach miejskich, gdzie ograniczona przestrzeń wymaga zastosowania innowacyjnych rozwiązań. W artykule omówimy róż

Płyta uszczelkarska – jak wpływa na wydajność układów recyrkulacji spalin?
Płyta uszczelkarska stanowi kluczowy element w układach recyrkulacji spalin, mając istotny wpływ na efektywność oraz wydajność tych systemów. Odpowiedni dobór materiałów i konstrukcji tego komponentu może znacząco optymalizować pracę silnika, co przekłada się na lepsze osiągi oraz mniejsze zużycie p