Artykuł sponsorowany
Gdzie kończy się pojedyncza saszetkarka, a zaczyna pełna automatyzacja pakowania
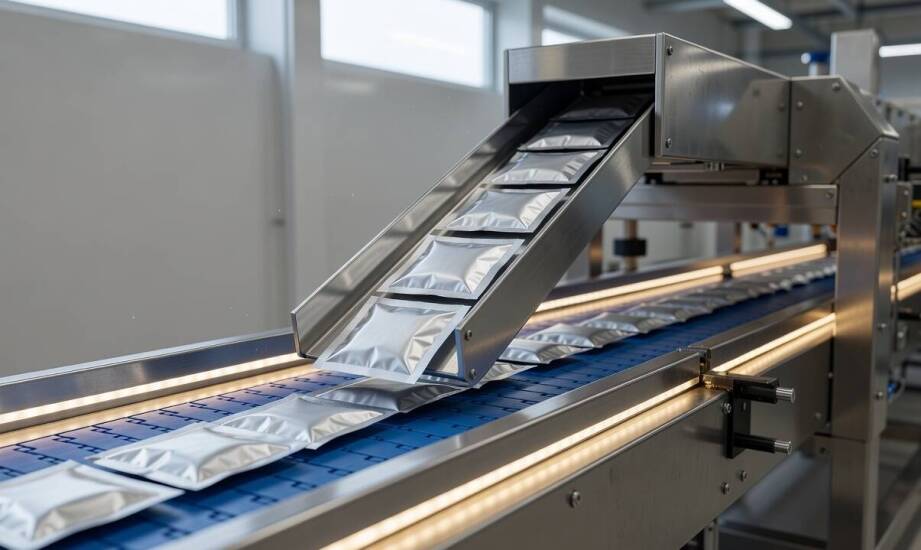
Pojedyncza stacja robocza sprawnie obsługuje formowanie i napełnianie porcji, lecz pełna automatyzacja pakowania produktów sypkich wymaga spójnego działania całego ciągu technologicznego. Największe zakłócenia pojawiają się nie wewnątrz samego urządzenia, lecz na skomplikowanych granicach między kolejnymi modułami. Płynne przejście surowca przez wszystkie stacje determinuje ostateczną wydajność zakładu przemysłowego. Przedsiębiorstwa spożywcze często skupiają się na parametrach katalogowych maszyn, pomijając kluczową rolę infrastruktury towarzyszącej oraz układów pośrednich. Brak synchronizacji transportu i odpowiedniego zarządzania strumieniem materiału prowadzi do kaskadowych zatrzymań. Każdy mikroprzestój znacząco obniża wskaźnik całkowitej efektywności wyposażenia, niwecząc zyski z zakupu pojedynczej, szybkiej stacji.
Krytyczne punkty styku na etapie dozowania i formowania
Problemy integracyjne wynikają przede wszystkim z miejsc przejścia między systemem podawania surowca, dozowaniem a ostatecznym odbiorem uformowanego opakowania. Nierównomierny wsad lub nagłe wahania prędkości na tych newralgicznych stykach powodują zatory mechaniczne i wymuszają nieplanowane postoje linii. Współczesne dozowniki wagowe zapewniają precyzyjny podział porcji herbaty, ziół czy innych artykułów spożywczych. Elementy te wymagają jednak niezwykle stabilnego podawania materiału z leja zasypowego. Równy transport w obszarze upstream minimalizuje ryzyko niebezpiecznych blokad spowodowanych zbrylaniem się lub pyleniem drobnych frakcji.
Projektanci układów wprowadzają zaawansowane systemy akumulacyjne, aby skutecznie zapobiegać zjawisku głodzenia maszyny formującej. Bufory na wejściu wyrównują różnice tempa i absorbują mikrozatrzymania urządzeń podających. Rozwiązania takie jak przenośniki typu alpine, mechanizmy dynamiczne czy ścieżki omijające pozwalają utrzymać ciągłość pracy nawet w przypadku chwilowego spadku wydajności dozownika. Równomierny nacisk słupa produktu i spójna gęstość nasypowa to warunki konieczne do bezprzerwowego przebiegu procesu zgrzewania folii. Dopiero ustabilizowanie tego obszaru otwiera drogę do podnoszenia ogólnej prędkości pakowania.
Rytm linii i synchronizacja operacji końcowych
Centralnym modułem całego układu pozostaje zazwyczaj maszyna do pakowania saszetek, która wyznacza podstawowy rytm pracy. Jej nominalna wydajność determinuje funkcjonowanie kolejnych etapów, takich jak odliczanie gotowych porcji, grupowanie oraz owijanie zbiorcze. Przekazanie opakowania do stacji downstream wymaga precyzyjnej koordynacji sygnałów sterujących i dopasowania prędkości taśm transmisyjnych. Każdy błąd w momencie przekazania produktu z jednego transportera na drugi skutkuje uszkodzeniem materiału roboczego lub zablokowaniem czujników.
Obszar downstream obejmuje również zautomatyzowane kartonowanie oraz paletyzację. Działanie to opiera się na sprawnym funkcjonowaniu koperciarek i celofaniarek zintegrowanych z urządzeniem bazowym. Każdy z tych punktów przejścia wymaga niezależnych przestrzeni akumulacyjnych. Producent z Kutna, firma MIFLEX-MASZ, dostarcza certyfikowane urządzenia do konfekcjonowania herbat i ziół, stanowiące trzon podobnych gniazd produkcyjnych. Dobór stacji roboczych musi uwzględniać ich zdolność do komunikacji z zewnętrznymi układami transportowymi. Koordynacja wielu maszyn opiera się na architekturze logicznej, w której systemy sterowania na bieżąco analizują dane z czujników optycznych. Tempo przepływu ustala w tym modelu najwolniejsze ogniwo całego łańcuchu.
Modernizacja pojedynczego modułu operacyjnego przynosi wymierne efekty wyłącznie wtedy, gdy zidentyfikowane wąskie gardło dotyczy izolowanego etapu produkcji, a format opakowań pozostaje stały. Przy wysokiej zmienności asortymentu lub tempie przekraczającym wydajność pojedynczych urządzeń optymalnym wyjściem staje się budowa zintegrowanej architektury maszynowej. O docelowym kształcie linii nie decydują katalogowe parametry pojedynczych jednostek, lecz dogłębna analiza prędkości przesyłu i mapowanie punktów przekazania produktu. Skrupulatne rozpatrywanie inwestycji przez pryzmat pełnego strumienia technologicznego chroni zakład przed kosztownymi przestojami. Kompleksowe podejście zapewnia rzeczywisty wzrost mocy przerobowych, umożliwiając płynne skalowanie produkcji.
Kategorie artykułów
Polecane artykuły
Szczelinowe ściany jako kluczowy element stabilizacji budowlanych wykopów
Szczelinowe ściany stanowią kluczowy element stabilizacji wykopów budowlanych, zapewniając bezpieczeństwo i trwałość konstrukcji. Ich znaczenie wzrasta zwłaszcza w gęsto zabudowanych obszarach miejskich, gdzie ograniczona przestrzeń wymaga zastosowania innowacyjnych rozwiązań. W artykule omówimy róż

Płyta uszczelkarska – jak wpływa na wydajność układów recyrkulacji spalin?
Płyta uszczelkarska stanowi kluczowy element w układach recyrkulacji spalin, mając istotny wpływ na efektywność oraz wydajność tych systemów. Odpowiedni dobór materiałów i konstrukcji tego komponentu może znacząco optymalizować pracę silnika, co przekłada się na lepsze osiągi oraz mniejsze zużycie p