Artykuł sponsorowany
Jak enkoder wrzeciona i moduł gwintowania utrzymują skok gwintu przy zmiennym obciążeniu
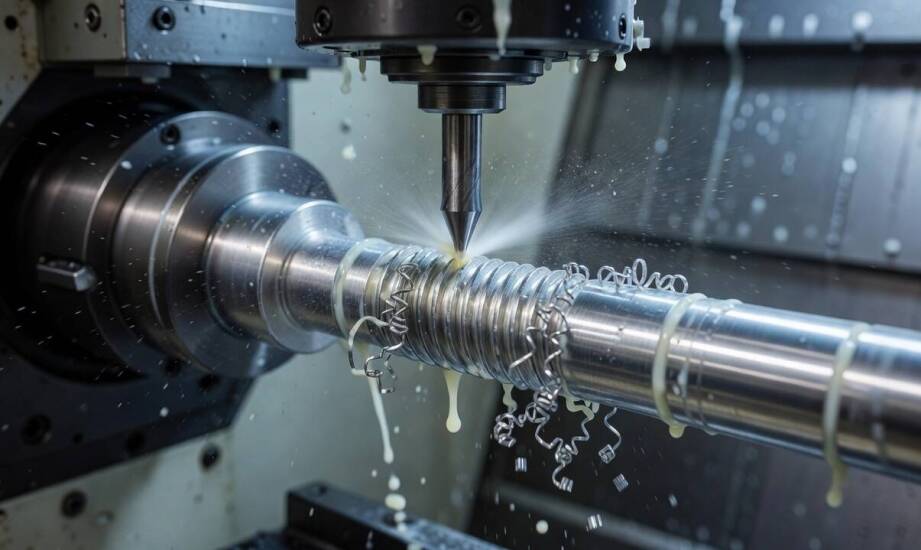
Podczas produkcji seryjnej identycznych detali montażowych z aluminium lub stali samo ustawienie nominalnych obrotów wrzeciona rzadko gwarantuje utrzymanie stałego skoku gwintu. Obrabiany materiał stawia zmienny opór skrawania w zależności od głębokości otworu, skuteczności chłodzenia oraz stopnia zużycia krawędzi narzędzia. Zjawisko to wywołuje chwilowe wahania prędkości obrotowej. Pozostawiony bez korekty posuw liniowy szybko odbiega od zadanych parametrów. Skutkuje to zniekształceniem zarysu skoku, a nierzadko całkowitym zniszczeniem narzędzia.
Jak enkoder wrzeciona i moduł gwintowania stabilizują cykl?
Enkoder zamontowany bezpośrednio na wrzecionie dostarcza do sterownika maszyny sygnały określające aktualną pozycję kątową oraz rzeczywistą prędkość obrotową. Kluczową rolę odgrywa tutaj sygnał indeksu, czyli specjalny impuls generowany przy każdym pełnym obrocie, który wyznacza stały punkt startowy dla pojedynczego przejścia gwintownika. Sterownik analizuje zebrane pakiety danych i nieustannie porównuje je z zapisanym w programie skokiem gwintu. System na podstawie tych informacji natychmiast modyfikuje prędkość posuwu osi liniowej Z. Pozwala to zachować sztywną relację matematyczną między przemieszczeniem pionowym narzędzia a obrotem wrzeciona.
Odpowiedzialność za fizyczną synchronizację ruchu przejmuje moduł gwintowania, uruchamiany najczęściej podczas cyklu sztywnego. Komponent ten bezustannie monitoruje odczyty z enkodera o wysokiej rozdzielczości, reagując na najmniejsze spadki prędkości wywołane oporem skrawanego metalu. Zabezpiecza to powtarzalność kolejnych zagłębień wieloostrzowego narzędzia, ponieważ każde ponowne wejście w materiał następuje pod identycznym kątem. Technologia sztywnego gwintowania eliminuje konieczność stosowania mechanicznych oprawek kompensacyjnych, co znacząco podnosi dokładność wymiarową otworów i wydłuża żywotność osprzętu.
Zmienny opór skrawania oraz wahania intensywności przepływu chłodziwa zakłócają stabilność pracy wrzeciona o wiele mocniej, niż wynikałoby to z samej deklarowanej prędkości. Nawet przy stałych obrotach wprowadzonych do kodu sterującego, wejście w twardszą partię stopu wymusza fizyczne zwolnienie pracy silnika maszyny o kilka procent. Brak dynamicznego sprzężenia zwrotnego spowodowałby kontynuację opuszczania narzędzia w pierwotnym tempie, zrywając gwint. Zintegrowane działanie enkodera i modułu sterującego na bieżąco niweluje te odchylenia przestrzenne.
Precyzyjna synchronizacja a jakość detali dla branży meblowej
Seryjna produkcja elementów złącznych dla branży meblowej oraz obudów dla sektora elektronicznego narzuca rygorystyczne wymagania dotyczące geometrii otworów. Miękkie materiały, takie jak popularne stopy aluminium, wykazują dużą podatność na zadzieranie i pękanie powierzchni podczas wycofywania gwintownika. Specyfika tych metali wymusza utrzymanie wysoce stabilnego skoku podczas całego, dwukierunkowego cyklu pracy. Spółka komandytowa Tolmet z Brześcia Kujawskiego opiera swoją produkcję na centrach obróbczych wyposażonych w zaawansowane moduły synchronizacji. Pozwala to na zachowanie identycznych tolerancji w tysiącach powtarzalnych detali montażowych, co usprawnia późniejszy etap składania gotowych produktów.
Mechanizm ścisłej kontroli osi zdaje egzamin również przy obróbce wymagających stopów stali nierdzewnej stosowanych w precyzyjnych urządzeniach elektronicznych. Zautomatyzowane gwintowanie CNC eliminuje ryzyko błędu operatora i sprzętowo kompensuje chwilowe wahania gęstości materiału. Technolog zyskuje pewność, że gwint pozostanie nienaruszony nawet przy wejściu narzędzia w głębsze, trudniejsze do wypłukania z wiórów partie metalu. Nowoczesny park maszynowy pracujący zgodnie z normami ISO 9001 oraz ISO 14001 gwarantuje pełną zgodność wyprodukowanych części z początkową dokumentacją inżynieryjną.
Ostateczna jakość i wytrzymałość wykonanego gwintu zależą przede wszystkim od niezawodności komunikacji sprzętowej między enkoderem a modułem sterującym osiami liniowymi. Nawet najdroższe narzędzie skrawające ze specjalistyczną powłoką nie zlikwiduje błędów skoku, jeśli maszyna nie potrafi korygować parametrów posuwu w czasie rzeczywistym. Decydującym czynnikiem okazuje się zdolność systemu CNC do błyskawicznego reagowania na fizyczne zmiany obciążenia wrzeciona. Utrzymanie sztywnej korelacji między pozycją kątową a posuwem to podstawowy wymóg nowoczesnej, bezstratnej obróbki skrawaniem.
Kategorie artykułów
Polecane artykuły

Jak policzyć realny koszt używanych kartonów, zanim zamówisz dużą partię
Decyzja o wprowadzeniu opakowań z recyklingu do firmy powinna opierać się nie tylko na cenie za sztukę. W e-commerce często zamawia się od razu kilka tysięcy opakowań, dlatego niska cena jednostkowa może wyglądać bardzo korzystnie. W praktyce liczy się jednak pełny koszt użycia opakowań. Trzeba uwzg
Jak dogoterapia i bodźce sensoryczne pomagają dzieciom łatwiej wchodzić w grupę przedszkolną
Dziecko stoi w progu sali przedszkolnej. Hałas rozmów, nowe twarze rówieśników i nieznane zapachy sprawiają, że maluch cofa się i unika spojrzenia na wychowawczynię. Dla wielu trzylatków i czterolatków pierwsze tygodnie w grupie to okres silnego napięcia, które utrudnia nawiązywanie kontaktów i udzi